

为什么同一张包装图纸的两份报价差这么多
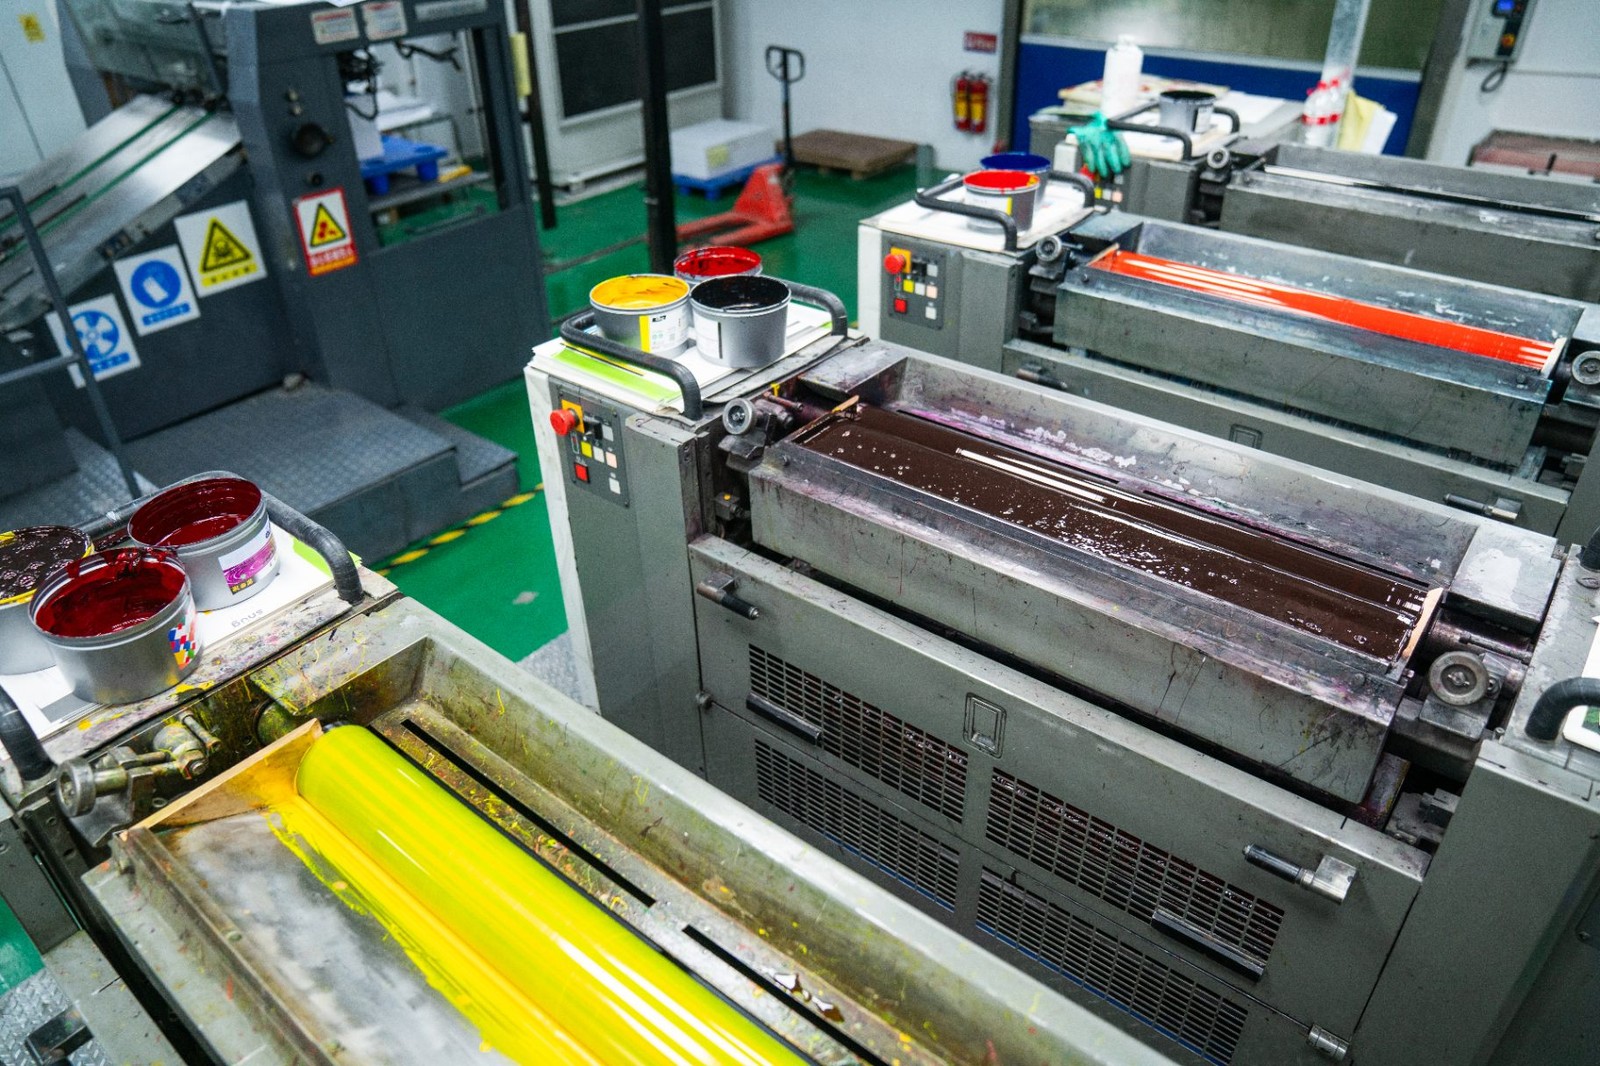
两家供应商拿到同一张刀模图,回来的价格却差得比买家预期大。第一反应是其中一家在宰客。通常都不是。这张图纸可以用三种方式做:单张纸胶印后裱到灰板上、纸板直接印刷、或者小批量数字印刷。每条路线有自己的装机、自己的起订量、自己的后道道次。裱纸要印刷、覆膜、裱合、模切;直印省掉裱合;数字印刷省掉印版,但单件更贵。
差距就在这里,交期也是在这里被定下的。模具、印刷道次和组装,才是真正会挪动交货日的那几行,而这三项在设计确认时就定死了,远早于任何人去订舱。
设计费是另一个问题。白样只能证明盒子折得起来、装得进去;彩样证明颜色、烫金套准和表面效果。确认了其中一个,不代表另一个也被确认。
所以开模前的决定,比看上去要窄:按报价的工艺路线确认、在同一张刀模图上要求换一条路线,或者重新报价。这三种现在都很便宜。一旦刀模做出来,没有一种还便宜。
ODM 报价里,成本与交期由什么决定
一份 ODM 报价,是一堆决定穿着一个数字的外衣。底下有五个杠杆:纸张利用率、印刷道次、模具、组装方式,以及这单排在队列的什么位置。问清楚这五个里哪一个动了,价格就不再神秘。
| 买家情形 | 适配的工艺路线 | 要盯的成本驱动 | 要盯的交期驱动 | 什么时候不划算 |
|---|---|---|---|---|
| 精装礼盒 | 灰板裱印刷面纸,手工组装 | 手工组装、面纸损耗、每一道后道 | 组装台的排队,而不是印刷机 | 产量增长到手工成本主导单价 |
| 零售折叠纸盒 | 折叠纸板直接印刷,机器糊盒 | 纸张利用率、纸板等级、油墨与涂层道次 | 印刷道次,然后是模切与糊盒的装机 | 批量太短,刀模与装机摊不到单件上 |
| 印刷邮寄盒 | 瓦楞纸板,一到两色印刷 | 纸板等级、按刀模图排版后的纸张利用率 | 印刷与后道加工 | 装饰要求叠加,或更厚的纸板推高运费 |
| 纸管 | 卷管 + 印刷面纸 | 管径与壁厚的模具 | 首单之前的模具 | 非标管径做短单 |
制造工艺对包装成本与交期的影响,在这里最明显。每增加一道装饰,就是一次独立的后道工序,有自己的装机和搬运,所以烫金、击凸、局部 UV、触感膜,都会在印刷之外增加成本和排队时间。纸张利用率则不动设计就能改变单件成本:尺寸微调会改变一张纸上能排多少个盒子,这往往是整个文件里最便宜的一笔节省。
每种工艺适合什么:首单、季节上新、礼盒套装
需求还没被验证的首单,是最不该花模具钱的地方。如果还没人知道产品卖不卖得动,标准刀模加普通印刷能把投入压到最低。定制刀模会在第一个盒子跑出来之前多一道开模,而每增加一道装饰,就把这次试水变成更大的下注。买家牺牲的是货架表现力,但这是当下正确的取舍。烫金和击凸可以等到有数据支撑的那一单。
当上架日期是固定的,日历就决定了路线。更少的装饰道次、机器折盒的结构,比手工更能保住上市日;每多一道离线工序就多一次装机和搬运,而手工组装排在你控制不了的队列里。一个朴素但准时的盒子,胜过一个装饰繁复却误期的盒子。零售商不会因为到货晚了就延长季节档期。
高端礼盒套装则相反。手工裱糊的精装盒撑得起那个价位,而那种质感就来自组装台。那张台子意味着一条人工成本和一条队列。在承诺交期之前,先问这单排在队列的什么位置,以及同一个月那张台上还排了什么。这个答案对船期的影响,比印刷方式更大。
出货状态也很关键。组装好的精装盒买的是体积;平板出货则不占。这个差别会体现在运费和仓储成本上,所以组装好的盒子,到岸成本可能高于单价给人的印象。平板出货还把组装转移到买家的仓库或代工厂,这既是成本项,也是日历项。
替换装和纸管格式的规则更硬。管径、盖型和壁厚,是先于造型的模具决定。刀模存在之后再改管径,模具的时间表就重置。
悄悄增加成本与周数的工艺选择
设计费是报价单上最小的一行,也是唯一能便宜地改的一行。刀模一旦开出来,模具和印刷道次就锁定了。之后再改刀模图,浪费的是刀模、印版装机,以及已经排进队列的日历时间。
第二个想当然,是同一张图纸在哪都应该报同一个价。很少如此,而差距通常不是利润。一家用胶印印面纸再裱到灰板上的供应商,和一家用刚性纸板直接成型的供应商,跑的是两条不同的工序。设备不同、纸板等级不同、后道道次不同。同一张图纸上的两个数字,可能都是诚实的。
第三个,是把单价当成总成本。组装、包装状态和运输体积都在单件价格之外。组装好的精装盒买体积;平板出货则把组装挪到别处,总得有人付这笔钱。
开模之前,三个检查能挡住大部分问题。
把纹向对着折线看。纸板纹向横穿厚重墨层时,折线可能开裂,而打样后才发现开裂,意味着要重新开一套刀模。
问清楚这个季度真正的瓶颈是哪道工序:印刷、模切,还是手工组装台。这个答案告诉你周数到底卡在哪,而且它每个月都在变。
然后把规格写出来:纸板等级与厚度、印刷方式、完整的装饰清单,以及盒子是平板出货还是组装出货。留在聊天记录里的”默认”,正是让两份不可比的报价看起来可比的原因。
怎么考察一家既做设计又做模具的供应商
当一家供应商既画刀模图又开刀模,链条上没有任何一环有第二意见。这可以是效率,也可以是陷阱,取决于买家能不能看见工艺路线。考察这类供应商,重点不在信任,而在事后能拿得出来的纸面文件。
| 要问什么 | 能回答它的证据 | 危险信号 | 以后会在哪里咬你 |
|---|---|---|---|
| 刀模文件和刀模归谁保管? | 报价单或采购单上写明持有人,并附刀模图版本号 | “文件我们都帮你存着”,没有版本号也没有归属条款 | 换第二家工厂时要付两次模具费,或者发现刀模从来就不属于你 |
| 证书覆盖什么范围、哪个厂址? | ISO 9001、ISO 14001 或 REACH 文件写明评估范围与实体厂址,而不是一张镶框证书的照片 | 只有证书图片、没有范围页、日期已过,或厂址不是生产你这批货的那一个 | 覆盖贸易公司的认证不覆盖工厂,审计时这个缺口由买家承担 |
| 哪些工序自有、哪些外协? | 一份点名清单:印刷、模切、烫金、覆膜、手工组装,外协步骤单独标注 | 声称”全自有产线”,但给不出分工序拆解 | 外协那一道正是日历会滑的地方,也是报价单上永远看不到的一步 |
| 如果以后把订单转走,会有什么变化? | 开模之前书面写明模具费用、文件交接条款,以及需要重新确认的样品 | 口头一句”没问题,我们配合”,纸上什么都没有 | 转单时才冒出来的放行费、拒交文件,或只适配某一家机器的刀模 |
| 每批货随附哪些市场合规文件? | 按 SKU 与目的地归档、发货前签发,覆盖该市场的标签与回收标识 | “跟发票一起走” | 清关延误、到货后重贴标,或罚款落在进口商而不是工厂头上 |
| 能不能把确认样和规格并排看? | 一份签样,绑定与生产单一致的纸板等级、厚度、印刷方式和装饰清单 | 样品躺在抽屉里,规格躺在邮件串里 | 量产既不像样品也不像图纸,而没人能证明是哪一个变了 |
把这张表当成一条顺序来读,而不是一份菜单。前两行决定后面的事能不能被验证:如果供应商说不出刀模归谁、证书覆盖什么,那么下面的回答只是意见,不是记录。既做设计又做模具的供应商,并不自动是较弱的选择。便利是真实的,因为一方掌握路线,设计变更也能走得更快。买家买的是集中度,而集中度只有在被记录时才是安全的。
一个实用测试:要求把刀模图版本号写进采购单。这是个很小的要求,而对方的反应能告诉你他如何对待文件管理。按版本管理的工厂当天就会发给你;不按版本管理的工厂会发一个文件,说”这就是最新的”——这正是你需要的答案。
开模之前,该写进纸面的是什么
三个条款承担了大部分风险。刀模与刀模图由买家持有,或授权给买家,并写明交接步骤。认证绑定生产厂址,而不是集团。合规文件按每批货、每个 SKU、每个目的地签发。这些都不需要律师来措辞,但每一条都必须在开模之前存在,因为过了那个点,供应商已经花了钱,买家已经失去了筹码。
开刀模之前,先把制造路线摆出来
当路线被写下来,同一张图纸上的两份报价就不再神秘。设计确认之前,每家供应商都应该把这条路线放在一页纸上:印刷方式、纸板等级、独立的后道道次数量、模具清单及持有人、盒子是平板出货还是组装出货,以及这个价格所假设的刀模图版本。要比较的是这一页,而不是总价。
报价也应该按行回答。模具、打样、单价、运费条款各自成行,这样路线一变,体现为一行数字的变化,而不是一个新总价。在承诺之前,要求在同一张刀模图上报两条路线,是合理的要求。更朴素的路线加更短的日历,是正当答案,而且当需求还没被验证时,往往更有用。如果供应商说不出路线,那个数字只是占位符。
然后把刀模图版本和纸板等级写进采购单。这样确认样和量产才会描述同一个盒子。
要求很小:同一张刀模图,两条路线,四行成本。一个能按这个形状回复的供应商,已经展示了他的订单会怎么跑。
常见问题
制造工艺对包装成本与交期的影响,最主要体现在哪里?
体现在独立工序的数量上,而不是设计的视觉复杂度上。
承诺之前,能拿到同一张刀模图上的两条路线报价吗?
可以,而且这是在开模之前应该提的合理要求。
开刀模之前,应该书面确认什么?
把刀模图与刀模归谁、交接步骤写清楚,并把刀模图版本和纸板等级写进采购单。
平板出货而不是组装出货,会改变总成本吗?
会。组装好的精装盒买运输体积,平板出货则不占;但平板出货会把组装转移到你的仓库或代工厂,这既是一笔成本,也是要排进日历的一项。


